آموزش کامپاندینگ پلیمر
آموزش کامپاندینگ پلیمر از انتخاب مواد اولیه تا فرمولاسیون، اختلاط، اکستروژن و گرانول سازی
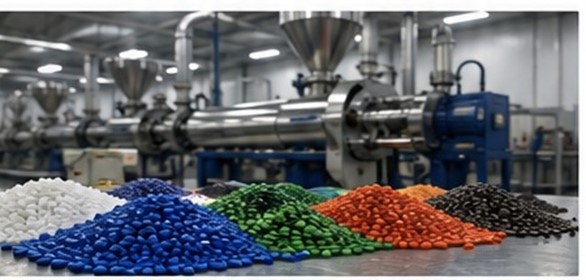
شکل 1. نمایی از خط کامپاندینگ پلیمر و گرانولهای تولیدشده
کامپاندینگ چیست؟
کامپاندینگ (Polymer Compounding) فرآیندی مهندسی برای ترکیب پلیمر پایه با مواد دیگری مانند پرکنندهها، تقویتکنندهها، افزودنیها یا گاهی پلیمرهای دیگر است تا مادهای با مجموعه خواص مشخص و قابل کنترل به دست آید. در این فرآیند، فقط «مخلوط کردن» مواد اهمیت ندارد؛ نحوه توزیع و پراکنش اجزا، شرایط حرارتی و مکانیکی و پایداری محصول نهایی نیز باید کنترل شود.
کامپاندینگ در بسیاری از صنایع برای اصلاح خواصی مانند سختی، استحکام، چقرمگی، پایداری حرارتی و نوری، فرآیندپذیری، رنگ و هزینه به کار میرود. بنابراین یک کامپاند خوب باید علاوه بر فرمولاسیون مناسب، فرآیند ساخت تکرارپذیری هم داشته باشد.
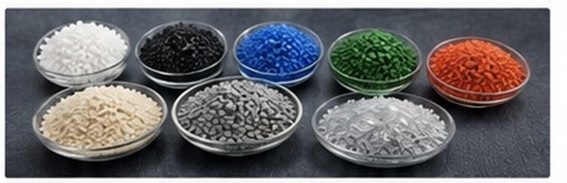
شکل 2. نمونه گرانولهای کامپاند پلیمری با ترکیبات و رنگهای مختلف
تفاوت کامپاندینگ با مخلوط کردن ساده
در مخلوط کردن ساده ممکن است هدف فقط کنار هم قرار دادن دو ماده باشد، اما در کامپاندینگ، کیفیت و یکنواختی ماده نهایی تابع شرایط فرآیند است. پارامترهایی مانند دما، نرخ خوراک، سرعت مارپیچ، زمان ماند و طراحی المانهای پیچ میتوانند تعیین کنند که افزودنی یا فیلر تا چه اندازه و با چه کیفیتی در ماتریس پلیمری توزیع و پراکنده شود.
- توزیع یکنواخت اجزای فرمول در ماتریس پلیمری
- کنترل شرایط حرارتی برای جلوگیری از تخریب مواد حساس
- کنترل نرخ تغذیه، فشار و گشتاور دستگاه
- رسیدن به خواص نهایی پایدار و قابل تکرار
- هماهنگکردن فرمولاسیون با ظرفیت و طراحی دستگاه
کاربردهای کامپاندینگ در صنعت
- قطعات پلیمری خودرو و قطعات مهندسی
- لوله، اتصالات و پروفیلهای ساختمانی
- عایق و روکش سیم و کابل
- لوازم خانگی و قطعات صنعتی
- فیلم و بستهبندی
- کامپاندهای پرشده، تقویتشده و مقاوم به شعله
- مواد اولیه ویژه برای قالبگیری و فرآیندهای پاییندستی
مواد اولیه مورد استفاده در کامپاندینگ
مواد اولیه معمولاً در چهار گروه اصلی بررسی میشوند: پلیمر پایه، پرکنندهها، تقویتکنندهها و افزودنیها. انتخاب هر گروه باید بر اساس خواص موردنیاز، سازگاری شیمیایی و شرایط فرآیند انجام شود.
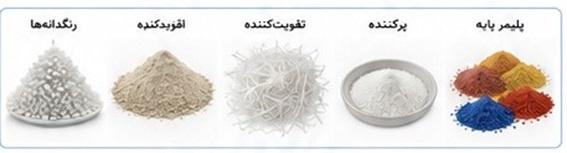
شکل 3. نمونه مواد اولیه مورد استفاده در کامپاندینگ
| گروه مواد | نمونهها | نقش معمول در کامپاند |
| پلیمر پایه | PE، PP، ABS، PA، PC و … | تشکیل ماتریس اصلی و تعیین بخش مهمی از رفتار ماده |
| پرکنندهها | کربنات کلسیم، تالک، میکا، سیلیکا و … | کاهش هزینه یا تغییر سفتی، چگالی و برخی خواص مکانیکی |
| تقویتکنندهها | الیاف شیشه، الیاف کربن و … | افزایش استحکام و سفتی در فرمولاسیونهای مناسب |
| افزودنیها | آنتیاکسیدانت، پایدارکننده UV، روانکننده، سازگارکننده و … | ایجاد یا بهبود ویژگیهای خاص و پایداری فرآیند |
| رنگدانه/مستربچ رنگی | پیگمنتها و حاملهای رنگ | ایجاد رنگ و کنترل ظاهر محصول |
فرمولاسیون کامپاند چیست؟
فرمولاسیون مشخص میکند که چه موادی، با چه نسبت وزنی و برای رسیدن به چه خواصی وارد فرآیند شوند. فرمولاسیون باید با توجه به کاربرد محصول، خواص هدف، هزینه، دسترسپذیری مواد و محدودیتهای دستگاه طراحی شود. یک فرمول موفق روی کاغذ الزاماً بدون بهینهسازی آزمایشگاهی در خط تولید موفق نخواهد بود.
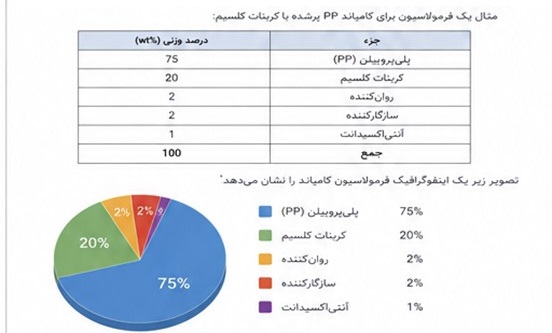
شکل 4. نمونه فرمولاسیون وزنی یک کامپاند و سهم هر جزء
| جزء | درصد وزنی نمونه | هدف/نقش |
| پلیپروپیلن (PP) | 70% | ماتریس اصلی |
| کربنات کلسیم | 25% | افزایش سفتی و کاهش هزینه در فرمولاسیون مناسب |
| سازگارکننده | 2% | بهبود برهمکنش پلیمر و فیلر در سیستمهای ناسازگار |
| روانکننده | 1% | کمک به فرآیندپذیری |
| آنتیاکسیدانت | 1% | کاهش خطر تخریب اکسیداتیو |
| جمع | 100% | — |
| نکته مهم: اعداد جدول فقط برای توضیح منطق فرمولاسیون هستند. فرمول صنعتی باید بر پایه مشخصات مواد، آزمونهای آزمایشگاهی و نیاز محصول نهایی تعیین شود. |
چه عواملی در طراحی فرمولاسیون مهماند؟
- خواص هدف محصول مانند سفتی، استحکام، ضربه یا پایداری حرارتی
- سازگاری شیمیایی و قطبیت مواد
- درصد فیلر یا افزودنی و اثر آن بر ویسکوزیته
- دمای فرآیند و حساسیت مواد به حرارت
- روش ورود اجزا به اکسترودر
- هزینه نهایی و تکرارپذیری تأمین مواد
فرآیند کامپاندینگ چگونه انجام میشود؟
فرآیند دقیق با توجه به نوع پلیمر و فرمولاسیون متفاوت است، اما در بسیاری از خطوط میتوان مسیر کلی زیر را در نظر گرفت.
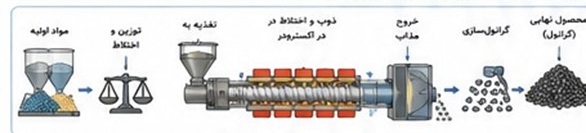
شکل 5. مراحل کلی فرآیند کامپاندینگ از مواد اولیه تا گرانول نهایی
- انتخاب و آمادهسازی مواد اولیه: مواد بر اساس فرمول انتخاب و در صورت نیاز خشک، آسیاب یا الک میشوند.
- توزین و دوزینگ: هر جزء با نسبت مشخص وارد سیستم تغذیه میشود.
- تغذیه به اکسترودر: مواد توسط فیدرهای مناسب وارد اکسترودر میشوند.
- ذوب و اختلاط: پلیمر تحت اثر گرما، برش، فشار و انتقال مکانیکی ذوب و با اجزای دیگر مخلوط میشود.
- هواگیری/وکیوم در صورت نیاز: رطوبت و مواد فرار میتوانند از ناحیه مناسب خارج شوند.
- خروج از قالب و گرانولسازی: مذاب شکلدهی شده و سپس به گرانول تبدیل میشود.
- کنترل کیفیت: نمونه نهایی از نظر خواص فیزیکی، مکانیکی، حرارتی یا شاخص جریان بررسی میشود.
نقش اکسترودر در کامپاندینگ
اکسترودر قلب بسیاری از خطوط کامپاندینگ است. در اکسترودر، مواد از ناحیه تغذیه وارد شده و در طول مسیر تحت تأثیر انتقال، فشردهسازی، گرمایش و اختلاط قرار میگیرند. در بسیاری از کاربردهای کامپاندینگ، اکسترودر دوپیچ به دلیل انعطافپذیری بالاتر در اختلاط و تغذیه چندجزئی مورد استفاده قرار میگیرد.
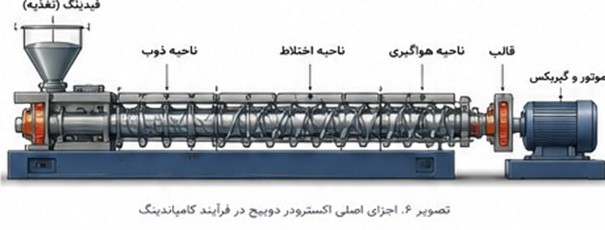
شکل 6. نمای شماتیک اجزای اصلی اکسترودر دوپیچ در کامپاندینگ
| ناحیه/جزء | وظیفه کلی |
| فیدر | ورود کنترلشده مواد به اکسترودر |
| ناحیه تغذیه | انتقال اولیه مواد و ایجاد جریان پایدار |
| ناحیه ذوب | انتقال انرژی و ایجاد مذاب پیوسته |
| ناحیه اختلاط | توزیع و پراکنش اجزای فرمول |
| هواگیری (در صورت وجود) | خروج رطوبت و مواد فرار |
| قالب (Die) | شکلدهی به مذاب خروجی |
اختلاط در کامپاندینگ: توزیعی و پراکنشی
اختلاط توزیعی به پخش یکنواخت اجزای مختلف در ماتریس پلیمری اشاره دارد. اختلاط پراکنشی بیشتر به شکستن تجمعات و کاهش اندازه ذرات یا آگلومرهها مربوط است. در یک فرآیند واقعی، بسته به فرمولاسیون و طراحی پیچ، ممکن است هر دو سازوکار لازم باشند.
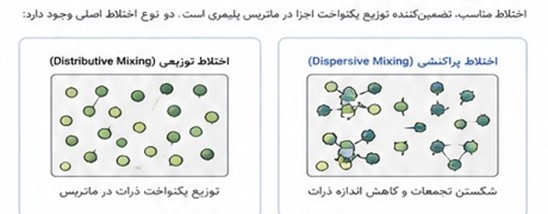
شکل 7. نمایش ساده تفاوت اختلاط توزیعی و اختلاط پراکنشی
- اختلاط توزیعی: هدف، یکنواختکردن توزیع اجزا در ماتریس است.
- اختلاط پراکنشی: هدف، شکستن تجمعات و دستیابی به پراکنش ریزتر و یکنواختتر است.
- انتخاب المانهای پیچ باید با توجه به حساسیت حرارتی ماده و میزان انرژی اختلاط موردنیاز انجام شود.
مهمترین پارامترهای فرآیند کامپاندینگ
برای کنترل کیفیت کامپاند، باید مجموعهای از متغیرهای فرآیندی همزمان زیر نظر باشند. بهجای تغییر تصادفی یک پارامتر، بهتر است اثر هر تغییر بر فشار، گشتاور، دمای مذاب و کیفیت گرانول بررسی شود.
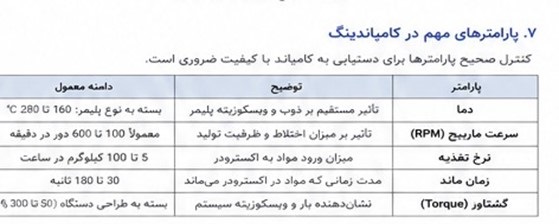
شکل 8. برخی پارامترهای کلیدی مؤثر بر کیفیت کامپاندینگ
| پارامتر | تأثیر اصلی | نکته عملی |
| دما | تأثیر بر ویسکوزیته، ذوب و پایداری حرارتی | برای هر پلیمر و فرمولاسیون باید جداگانه تعیین شود |
| سرعت مارپیچ (RPM) | اثر بر نرخ برش، ظرفیت و زمان ماند | افزایش RPM الزاماً به معنی اختلاط بهتر نیست |
| نرخ تغذیه | اثر بر ظرفیت، پرشدگی و پایداری خروجی | تغذیه ناپایدار میتواند باعث نوسان فرآیند شود |
| زمان ماند | اثر بر فرصت اختلاط و خطر تخریب | برای مواد حساس حرارتی اهمیت بیشتری دارد |
| گشتاور | شاخصی از بار وارد بر سیستم | افزایش غیرعادی نیازمند بررسی علت است |
| فشار مذاب | اثر بر پایداری جریان و شرایط قالب | برای تشخیص گرفتگی یا تغییر شرایط مفید است |
کنترل کیفیت کامپاند چگونه انجام میشود؟
کنترل کیفیت باید از مواد اولیه شروع شود و تا محصول نهایی ادامه پیدا کند. بسته به نوع کامپاند، آزمونهای زیر میتوانند کاربرد داشته باشند:
- شاخص جریان مذاب (MFR/MFI)
- چگالی
- آزمون کشش و ازدیاد طول
- آزمون ضربه
- سختی
- آزمونهای حرارتی و رئولوژیکی
- بررسی پراکنش فیلر یا افزودنی
- کنترل رنگ، ظاهر و یکنواختی گرانول
مشکلات رایج در کامپاندینگ و علتهای احتمالی
| مشکل | علتهای محتمل | اقدام پیشنهادی برای بررسی |
| نوسان خروجی | فیدینگ ناپایدار، تغییر خوراک، تنظیمات نامناسب | کنترل فیدر، نرخ خوراک و پایداری مواد ورودی |
| پراکنش ضعیف فیلر | انرژی اختلاط ناکافی یا طراحی نامناسب پیچ | بررسی ترتیب ورود مواد و ناحیههای اختلاط |
| تغییر رنگ/سوختگی | دمای بالا، زمان ماند زیاد، حساسیت ماده | بازبینی پروفایل دما و زمان ماند |
| افزایش شدید گشتاور | افزایش ویسکوزیته، خوراکدهی بالا یا گرفتگی | بررسی فرمولاسیون، فید و مسیر خروجی |
| سطح نامناسب گرانول | شرایط قالب، خنککاری یا برش نامناسب | بررسی قالب، دمای مذاب و سیستم گرانولسازی |
| هشدار فرآیندی: برای یک ماده یا فرمولاسیون جدید، از تغییر همزمان چند پارامتر خودداری کنید. بهتر است تغییرات مرحلهای ثبت و اثر آنها بر خروجی مقایسه شود. |
آیا برای کامپاندینگ به اکسترودر دوپیچ نیاز داریم؟
در بسیاری از فرآیندهای کامپاندینگ، اکسترودر دوپیچ انتخاب رایجی است، اما انتخاب تجهیزات باید بر پایه نوع پلیمر، نوع افزودنی، میزان فیلر، ظرفیت تولید، خواص هدف و طراحی پیچ انجام شود. بنابراین نسخه واحدی برای تمام کامپاندها وجود ندارد.
برای یادگیری کامپاندینگ از کجا شروع کنیم؟
برای یادگیری اصولی، بهتر است مسیر آموزش از شناخت پلیمرها و افزودنیها شروع شود و سپس به فرمولاسیون، اصول اختلاط، شناخت اکسترودر، طراحی پیچ، پارامترهای فرآیند، عیبیابی و کنترل کیفیت برسد. بخش عملی اهمیت زیادی دارد؛ زیرا بسیاری از رفتارهای فرآیند را نمیتوان صرفاً از روی فرمولاسیون کاغذی پیشبینی کرد.
| مسیر پیشنهادی یادگیری: شناخت مواد ← فرمولاسیون ← اختلاط ← اکسترودر ← پارامترهای فرآیند ← گرانولسازی ← آزمون و کنترل کیفیت ← عیبیابی و بهینهسازی |
تفاوت کامپاند و مستربچ چیست؟
بهطور کلی، کامپاند معمولاً محصولی با ترکیب نهایی مشخص برای استفاده در فرآیند تولید است، در حالی که مستربچ اغلب یک کنسانتره از رنگ یا افزودنی است که در مرحله بعد با پلیمر پایه مخلوط و رقیق میشود. جزئیات این تفاوت به نوع محصول و کاربرد بستگی دارد و بهتر است در یک مقاله جداگانه با عنوان «تفاوت کامپاند و مستربچ چیست؟» بررسی شود.
سوالات متداول
کامپاندینگ چیست؟
فرآیند ترکیب کنترلشده پلیمر پایه با افزودنیها، پرکنندهها، تقویتکنندهها یا سایر اجزا برای رسیدن به خواص مشخص است.
مهمترین دستگاه در کامپاندینگ چیست؟
در بسیاری از خطوط، اکسترودر، بهویژه اکسترودر دوپیچ، دستگاه اصلی فرآیند اختلاط و انتقال ماده است؛ با این حال تجهیزات تغذیه، هواگیری و گرانولسازی نیز مهماند.
مهمترین پارامترهای کامپاندینگ کداماند؟
دما، سرعت مارپیچ، نرخ تغذیه، زمان ماند، گشتاور، فشار و شرایط خروج از قالب از متغیرهای مهم فرآیند هستند.
آیا یک فرمولاسیون برای تمام دستگاهها قابل استفاده است؟
خیر. فرمولاسیون و شرایط فرآیندی باید با نوع پلیمر، طراحی پیچ، ظرفیت و تجهیزات خط سازگار شوند.
چرا کامپاند نهایی خواص یکنواختی ندارد؟
دلایلی مانند فیدینگ ناپایدار، اختلاط نامناسب، رطوبت مواد، طراحی نامناسب پیچ یا تغییر کیفیت مواد اولیه میتوانند باعث نایکنواختی شوند.
آیا آموزش عملی کامپاندینگ لازم است؟
برای تسلط بر تنظیمات دستگاه، تشخیص عیوب فرآیندی و ارتباط میان فرمولاسیون و رفتار خط تولید، تمرین عملی یا کار آزمایشگاهی بسیار ارزشمند است.
جمعبندی
کامپاندینگ یکی از فرآیندهای کلیدی صنعت پلیمر برای تولید مواد با خواص مهندسیشده است. کیفیت نهایی به تعامل سه عامل اصلی وابسته است: فرمولاسیون مناسب، تجهیزات مناسب و شرایط فرآیندی کنترلشده. شناخت دقیق این سه بخش کمک میکند تا علاوه بر تولید یک کامپاند، بتوان کیفیت و تکرارپذیری آن را نیز مدیریت کرد.
مطالب زیر را حتما مطالعه کنید

آموزش تولید کامپاند پلیمری
آموزش فرمولاسیون کامپاند

اجزای کامل اکسترودر – بررسی اجزا و نقش هر بخش در فرایند اکستروژن

عیبیابی اکسترودر: راهنمای گام به گام حل مشکلات در خطوط تولید پلیمر

انواع اکسترودر در صنعت پلیمر


دیدگاهتان را بنویسید