آموزش فرمولاسیون کامپاند
آموزش فرمولاسیون کامپاند اصول طراحی فرمول، انتخاب مواد، تعیین درصدها و بهسازی خواص
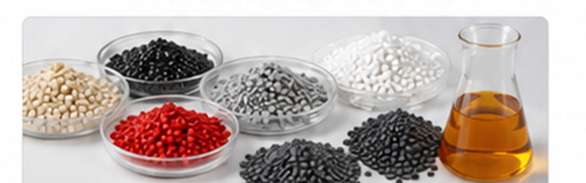
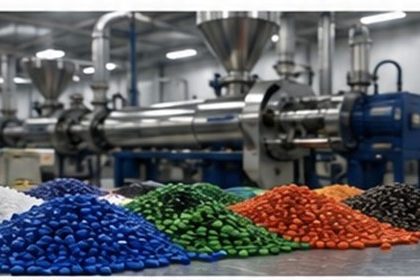
تصویر ۱ – مواد اولیه و نمونه گرانولهای مورد استفاده در ساخت کامپاند
کامپاند پلیمری زمانی ارزش واقعی پیدا میکند که ترکیب مواد بر پایه یک نیاز روشن و قابل اندازهگیری ساخته شود. در این راهنما، فرمولاسیون کامپاند را از انتخاب پلیمر پایه و افزودنیها تا تعیین درصد هر جزء، ساخت نمونه آزمایشی، آزمون خواص و اصلاح فرمول دنبال میکنیم. هدف، ارائه یک روش کاری است؛ نه یک فرمول ثابت که برای همه مواد و همه خطهای تولید یکسان باشد.
فرمولاسیون کامپاند چیست؟
فرمولاسیون کامپاند یعنی تعیین اینکه برای رسیدن به خواص هدف، چه پلیمر پایهای، چه پرکننده، چه ماده تقویتکننده و چه افزودنیهایی با چه نسبتهایی کنار هم قرار بگیرند. در کار حرفهای، فرمول فقط فهرست مواد نیست؛ باید هدف محصول، روش ساخت، توان دستگاه، آزمونهای کنترل و هزینه نیز از همان ابتدا دیده شوند.
برای نمونه، اگر هدف افزایش سفتی یک پلیپروپیلن باشد، افزودن یک پرکننده معدنی میتواند راهی برای رسیدن به این هدف باشد؛ اما مقدار پرکننده، پخش ذرات، چسبندگی میان پلیمر و فیلر، روانکاری و شرایط اختلاط همگی بر نتیجه اثر میگذارند. منابع فنی صنعت پلاستیک نیز بر نقش ویژگی فیلر و چگونگی پخش آن در عملکرد نهایی تاکید دارند.
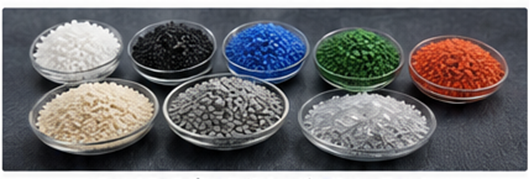
تصویر ۲ – نمونه گرانولهای پلیمری با رنگ و ترکیبهای مختلف
اجزای اصلی یک فرمول کامپاند
۱. پلیمر پایه
پلیمر پایه یا ماتریس، بستر اصلی کامپاند است و بخش بزرگی از رفتار مکانیکی، حرارتی و فرآیندی محصول را تعیین میکند. انتخاب آن باید بر پایه کاربرد نهایی، دمای کار، روش شکلدهی، هزینه و سازگاری با دیگر اجزا انجام شود.
۲. پرکنندهها
پرکنندههایی مانند کربنات کلسیم، تالک و برخی مواد معدنی برای تغییر سفتی، ابعاد، هزینه و دیگر خواص به کار میروند. کارکرد پرکننده تنها به درصد آن وابسته نیست؛ اندازه ذره، شکل ذره، پوشش سطحی و کیفیت پخش در پلیمر نیز مهم است.
۳. تقویتکنندهها
الیاف شیشه و برخی الیاف دیگر برای افزایش سفتی و استحکام به کار میروند. در اینجا باید به کوتاه شدن الیاف، روش تغذیه و شرایط برش در دستگاه توجه کرد، زیرا فرآیند میتواند روی طول موثر الیاف اثر بگذارد.
۴. افزودنیها
افزودنیها برای رسیدن به یک ویژگی ویژه وارد فرمول میشوند؛ مانند پایدارکننده حرارتی، پایدارکننده نوری، روانکننده، کمکفرآیند، سازگارکننده، ضد شعله و مواد رنگی. انتخاب افزودنی باید هم از دید کارکرد و هم از دید سازگاری با پلیمر و شرایط ساخت بررسی شود. منابع آموزشی UMass Lowell نیز هنگام بررسی افزودنیهای پلیمری بر نقش آنها در خواص فرآیندی و کاربرد نهایی تاکید میکنند.
چرا یک فرمول خوب فقط با درصد مواد تعیین نمیشود؟
دو کامپاند میتوانند درصدهای مشابهی داشته باشند اما خواص متفاوتی بدهند؛ زیرا نحوه اختلاط، ترتیب ورود مواد، سرعت مارپیچ، دما، زمان ماند، اندازه ذره و وضعیت رطوبت خوراک متفاوت بوده است. در کامپاندینگ اکسترودر دوپیچ، میزان پرشدگی، نرخ برش، زمان ماند، انتقال گرما و نوع المانهای پیچ بر کیفیت اختلاط اثر میگذارند.
| اصل کلیدی: هدف نهایی «ساخت گرانول» نیست؛ هدف ساخت مادهای با خواص پایدار و قابل تکرار است. |
گامهای طراحی فرمولاسیون کامپاند
| گام | عنوان | کار اصلی |
| ۱ | تعریف خواص هدف | مثلاً سفتی، استحکام کششی، ضربه، پایداری گرمایی، رنگ یا هزینه هدف. |
| ۲ | انتخاب پلیمر پایه | بررسی گرید، دمای فرآیند، رفتار جریان و سازگاری با دیگر مواد. |
| ۳ | انتخاب پرکننده و تقویتکننده | بررسی نوع، اندازه ذره، سطح ویژه، شکل و مقدار مورد نیاز. |
| ۴ | انتخاب افزودنی | تعیین کارکرد هر افزودنی و بررسی سازگاری آن با سامانه. |
| ۵ | تعیین درصدها | ساخت چند فرمول اولیه در یک بازه کوچک و قابل کنترل. |
| ۶ | ساخت نمونه آزمایشی | تولید نمونه در دستگاه آزمایشگاهی یا خط پایلوت با شرایط ثبتشده. |
| ۷ | آزمون و مقایسه | اندازهگیری خواص و مقایسه نتیجه با خواص هدف. |
| ۸ | اصلاح فرمول | تغییر یک یا چند جزء بر پایه داده، نه حدس. |
| ۹ | تایید فرمول نهایی | بررسی تکرارپذیری و سپس انتقال کنترلشده به تولید. |
چگونه درصد هر ماده را در فرمول حساب کنیم؟
در بسیاری از فرمولهای کامپاند، درصد مواد به صورت درصد وزنی بیان میشود. اگر وزن کل فرمول 100 کیلوگرم باشد، هر درصد با یک کیلوگرم برابر است. این شیوه برای طراحی آزمایش و مقایسه فرمولها ساده و کاربردی است.
فرمول عمومی به این شکل است: درصد وزنی هر ماده = (وزن همان ماده ÷ وزن کل فرمول) × 100
| جزء | درصد وزنی نمونه | نقش |
| پلیپروپیلن (PP) | 70% | پلیمر پایه |
| کربنات کلسیم | 25% | افزایش سفتی و کاهش هزینه در این نمونه |
| سازگارکننده | 2% | بهبود برهمکنش پلیمر و فیلر در سامانه مناسب |
| روانکننده | 1% | کمک به فرآیند و رفتار جریان |
| آنتیاکسیدانت | 1% | کمک به پایداری در برابر گرما و اکسایش |
| مستربچ رنگی | 1% | تامین رنگ |
| جمع | 100% | فرمول نمونه |
| هشدار آموزشی: این جدول یک نمونه برای توضیح روش محاسبه است، نه نسخه تولید. مقدار واقعی هر جزء به گرید پلیمر، نوع فیلر، پوشش سطحی، هدف خواص و شرایط دستگاه بستگی دارد. |
نقش سازگارکننده در فرمولهای پرشده
وقتی سطح پرکننده و پلیمر برهمکنش کافی ندارند، پخش ذرات دشوار میشود و ممکن است استحکام یا ظاهر محصول آسیب ببیند. سازگارکننده یا ماده پیونددهنده میتواند در سامانههای مناسب برهمکنش میان دو فاز را بهتر کند. انتخاب سازگارکننده باید با نوع پلیمر، سطح فیلر و خواص هدف هماهنگ باشد؛ صرفاً افزایش درصد آن همیشه نتیجه بهتر نمیدهد.
انتخاب مقدار پرکننده؛ چرا «بیشتر» همیشه بهتر نیست؟
افزایش پرکننده ممکن است سفتی یا کاهش هزینه را بهبود دهد، اما همزمان میتواند جریانپذیری را سختتر کند، گشتاور دستگاه را بالا ببرد، یا در صورت پخش نامناسب باعث افت خواص مکانیکی شود. بنابراین طراحی فرمول معمولاً با چند مقدار نزدیک به هم آغاز میشود تا رابطه میان درصد فیلر و خواص محصول دیده شود.
| مقدار فیلر | اثرهای محتمل | نکته برای بررسی |
| کم | اثر محدود بر سفتی و هزینه | آیا خواص هدف به دست آمده است؟ |
| میانه | تعادل بهتر میان خواص و فرآیند | آیا پخش ذرات و جریان مناسب است؟ |
| زیاد | احتمال افزایش گشتاور و افت فرآیندپذیری | آیا ارزش خواصی، هزینه و مشکلات فرآیندی را توجیه میکند؟ |
نمونه عملی: طراحی یک کامپاند PP پرشده با تالک
فرض کنید هدف، ساخت یک کامپاند پلیپروپیلن برای قطعهای با نیاز به سفتی بیشتر باشد. روند طراحی را میتوان به این شکل آغاز کرد: ابتدا گرید PP بر پایه دمای کار و روش شکلدهی انتخاب میشود. سپس چند درصد تالک در بازه محدود تعریف میشود. اگر در آزمون اولیه پخش ذرات یا چسبندگی مرزی مناسب نباشد، نوع فیلر یا سازگارکننده بازبینی میشود. در ادامه، نمونهها تولید و MFR، چگالی و خواص مکانیکی با هم مقایسه میشوند.
| فرمول نمونه | PP | تالک | سازگارکننده | افزودنی |
| A | 80% | 17% | 2% | 1% |
| B | 75% | 22% | 2% | 1% |
| C | 70% | 27% | 2% | 1% |
این سه فرمول تنها برای نشان دادن روش مقایسه هستند. پس از ساخت، باید خواص هر سه نمونه اندازهگیری شود و مشخص شود کدام ترکیب بیشترین نزدیکی را به خواص هدف دارد؛ نه اینکه فرمول با درصد بیشتر تالک خودکار «بهتر» فرض شود.
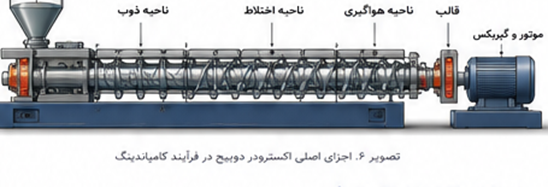
ترتیب ورود مواد به اکسترودر چرا مهم است؟
در خط کامپاندینگ، همه مواد لزوماً از یک نقطه وارد دستگاه نمیشوند. نوع ماده و رفتار آن تعیین میکند که چه زمانی و از کجا تغذیه شود. برای نمونه، پودرهای سبک و الیاف ممکن است نیاز به شیوه تغذیه متفاوت داشته باشند. همچنین برخی افزودنیها برای جلوگیری از اتلاف یا تخریب ممکن است در بخش ویژهای از خط وارد شوند. طراحی دقیق این ترتیب باید با توجه به دستگاه و فرمول واقعی انجام شود. در دورههای تخصصی اکستروژن دوپیچ، تغذیه، ذوب، اختلاط، هواگیری و ایجاد فشار بهعنوان عملیات اصلی فرآیند بررسی میشوند.
پارامترهای فرآیندی که باید کنار فرمول دیده شوند
| پارامتر | چرا مهم است؟ | اگر نادرست باشد چه میشود؟ |
| دما | روی ذوب و پایداری ماده اثر دارد. | تخریب، ذوب ناقص یا نوسان کیفیت |
| سرعت مارپیچ | روی برش، ظرفیت و زمان ماند اثر دارد. | افزایش بار، تغییر اختلاط یا تخریب |
| نرخ خوراک | روی پرشدگی و ظرفیت خط اثر دارد. | نوسان فشار و خروجی |
| زمان ماند | فرصت ذوب و اختلاط را تعیین میکند. | اقامت بیش از اندازه یا اختلاط ناکافی |
| گشتاور | نشاندهنده بار مکانیکی سامانه است. | افزایش بیش از حد بار و ناپایداری |
آزمونهای مهم برای ارزیابی یک فرمول
پس از ساخت نمونه، آزمون باید بر پایه خواص هدف انتخاب شود. برای بسیاری از کامپاندهای ترموپلاستیک، شاخص جریان مذاب، چگالی و آزمونهای کشش و ضربه نقطه شروع خوبی هستند؛ در کاربردهای ویژه، آزمون حرارتی و رئولوژیک نیز ارزش بالایی دارد. در عمل، باید ارتباط میان نتیجه آزمون و نیاز محصول روشن باشد.
- MFR یا MFI برای بررسی رفتار جریان و تغییر فرآیندپذیری
- آزمون کشش برای بررسی استحکام و تغییر شکل
- آزمون ضربه برای سنجش رفتار در برابر بار ناگهانی
- چگالی برای کنترل یکنواختی و ترکیب
- DSC و TGA برای بررسی برخی رفتارهای حرارتی، در کاربردهای لازم
اشتباههای رایج در فرمولاسیون کامپاند
تصویر ۴ – نمونهای از خطاهای رایج در طراحی فرمول
| اشتباه | نتیجه محتمل | راه بهتر |
| انتخاب ماده فقط بر پایه قیمت | افت خواص یا ناپایداری فرآیند | مقایسه همزمان قیمت و مشخصات فنی |
| افزایش فیلر بدون آزمون | افزایش بار و افت فرآیندپذیری | طراحی چند فرمول و مقایسه دادهها |
| تغییر چند پارامتر در یک آزمایش | نامشخص شدن علت نتیجه | در هر دور آزمایش، متغیرها را کنترل کنید |
| نادیده گرفتن رطوبت | تغییر ظاهر و خواص | خشککردن و نگهداری درست مواد |
| ثبت نکردن شرایط تولید | نداشتن تکرارپذیری | ثبت دما، سرعت، خوراک و گشتاور برای هر آزمون |
چگونه یک فرمول را بهینه کنیم؟
بهینهسازی باید یک روند دادهمحور باشد. ابتدا خواص هدف و محدوده قابل قبول مشخص میشود. سپس چند فرمول نزدیک به هم ساخته میشود. پس از تولید نمونهها، نتایج آزمون در یک جدول ثبت میشوند و مشخص میشود که کدام تغییر، کدام خاصیت را بهتر یا بدتر کرده است. در مرحله بعد، دامنه آزمایش کوچکتر میشود و دوباره نمونه ساخته میشود. به این ترتیب به جای حدس زدن، قدمبهقدم به یک فرمول پایدار میرسیم.
تصویر ۵ – نمونهای از نمایش فرمول و نقش اجزای آن
ثبت و مستندسازی فرمولاسیون
یک فرمول حرفهای باید نسخه داشته باشد. نام ماده، کد گرید، تامینکننده، درصد، تاریخ آزمون، شرایط خشککردن، دمای نواحی دستگاه، سرعت مارپیچ، نرخ خوراک، گشتاور، شکل گرانول و نتایج آزمون باید ثبت شوند. این اطلاعات بعداً برای رفع عیب، تکرارپذیری و انتقال فرمول به خط تولید بسیار ارزشمند است.
فرمولاسیون کامپاند و هزینه تولید
هزینه فرمول فقط جمع قیمت مواد نیست. نرخ مصرف انرژی، ظرفیت تولید، ضایعات، سرعت خط، هزینه خشککردن و قیمت آزمون نیز روی هزینه واقعی اثر دارند. ممکن است فرمولی با ماده اولیه ارزانتر در ظاهر اقتصادی باشد، اما اگر باعث کاهش ظرفیت خط یا افزایش ضایعات شود، در نهایت هزینه بیشتری ایجاد کند. بنابراین مقایسه باید با «هزینه هر کیلو کامپاند قابل قبول» انجام شود، نه فقط قیمت خرید مواد.
چه زمانی یک فرمول آماده ورود به تولید است؟
- خواص هدف را در چند نوبت تولید تکرار کرده باشد.
- شرایط فرآیند آن ثبت و قابل بازتولید باشد.
- تغییرات مواد اولیه، رطوبت و گرید مشخص شده باشد.
- هزینه و ظرفیت تولید بررسی شده باشد.
- آزمونهای لازم برای محصول نهایی تایید شده باشند.
سوالات متداول درباره آموزش فرمولاسیون کامپاند
فرمولاسیون کامپاند چیست؟
فرآیند تعیین نوع و مقدار پلیمر، فیلر، تقویتکننده و افزودنیها برای رسیدن به خواص هدف را فرمولاسیون کامپاند میگوییم.
آیا یک فرمول را میتوان برای همه گریدهای یک پلیمر استفاده کرد؟
خیر. اختلاف گرید، شاخص جریان، افزودنیهای داخلی و شرایط فرآیندی میتواند نتیجه را تغییر دهد؛ فرمول باید با ماده واقعی آزمون شود.
مقدار فیلر چگونه تعیین میشود؟
با توجه به خواص هدف، هزینه، فرآیندپذیری، پخش ذرات و آزمونهای نمونه. بهتر است چند مقدار نزدیک به هم مقایسه شوند.
چرا کامپاند من با فرمول مشابه نتیجه یکسان نمیدهد؟
تفاوت در گرید مواد، رطوبت، ترتیب تغذیه، دما، سرعت مارپیچ، طراحی پیچ و زمان ماند میتواند باعث اختلاف نتیجه شود.
آیا برای فرمولاسیون به اکسترودر دوپیچ نیاز است؟
در بسیاری از کامپاندینگها، اکسترودر دوپیچ ابزار بسیار مناسب و رایجی است، اما انتخاب دستگاه باید بر پایه نوع ماده، فرمول و ظرفیت انجام شود.
اول فرمول را تنظیم کنیم یا شرایط اکسترودر را؟
هر دو باید هماهنگ دیده شوند. فرمول و شرایط فرآیند بر هم اثر دارند؛ تغییر یکی بدون ثبت دیگری، مقایسه آزمایشها را سخت میکند.
جمعبندی
فرمولاسیون کامپاند یک کار مرحلهای است: ابتدا خواص هدف را روشن میکنیم، سپس پلیمر پایه و مواد کمکی را برمیگزینیم، درصدها را تعیین میکنیم، نمونه میسازیم و با آزمون نتیجه را میسنجیم. فرمول زمانی ارزش صنعتی پیدا میکند که هم خواص موردنظر را بدهد و هم روی خط تولید با پایداری مناسب و هزینه قابل قبول قابل تکرار باشد.
مطالب زیر را حتما مطالعه کنید

آموزش تولید کامپاند پلیمری
آموزش کامپاندینگ پلیمر

اجزای کامل اکسترودر – بررسی اجزا و نقش هر بخش در فرایند اکستروژن

عیبیابی اکسترودر: راهنمای گام به گام حل مشکلات در خطوط تولید پلیمر

انواع اکسترودر در صنعت پلیمر


دیدگاهتان را بنویسید