آموزش تولید کامپاند پلیمری
آموزش تولید کامپاند پلیمری از انتخاب مواد اولیه تا گرانولسازی و کنترل کیفیت
تولید کامپاند پلیمری تنها مخلوط کردن چند ماده و عبور دادن آنها از اکسترودر نیست. در یک خط تولید خوب، نوع پلیمر پایه، مقدار و شکل افزودنیها، روش خوراکدهی، طراحی پیچ، گرمایش، شدت اختلاط، هواگیری، فشار خروجی و شیوه گرانولسازی باید با یکدیگر هماهنگ باشند. نتیجه مطلوب هم فقط به شکل ظاهری گرانول محدود نمیشود؛ کامپاند باید خواص مورد نیاز را با یکنواختی و تکرارپذیری مناسب در هر بچ یا هر ساعت تولید نشان دهد.
در این مقاله، مسیر تولید کامپاند پلیمری را از نقطه شروع یعنی انتخاب مواد اولیه تا رسیدن به گرانول نهایی قدمبهقدم مرور میکنیم. همچنین تجهیزات اصلی، پارامترهای مهم خط، روشهای گرانولسازی، کنترل کیفیت و خطاهایی که بیشترین دردسر را برای تولیدکننده ایجاد میکنند بررسی میشوند.
تولید کامپاند پلیمری چیست؟
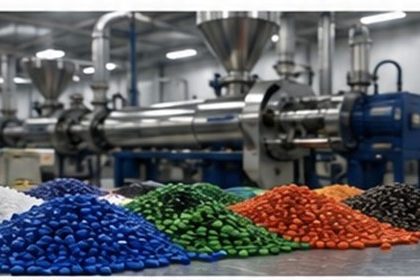
تولید کامپاند پلیمری به روند تبدیل یک فرمول مواد پلیمری به یک ترکیب یکنواخت و قابل مصرف گفته میشود. در این روند، پلیمر پایه با موادی مانند پرکننده، تقویتکننده، رنگ، پایدارکننده، روانکننده، سازگارکننده یا مواد اصلاحکننده ترکیب میشود و در شرایط کنترلشده تحت ذوب و اختلاط قرار میگیرد. در پایان، ماده مذاب معمولاً به شکل رشته یا ذرات کوچک خارج شده و به گرانول تبدیل میشود.
یک اصل مهم: هدف تولید، فقط ساختن گرانول نیست؛ هدف، ساختن کامپاندی با خواص مورد نیاز است. انتخاب مواد و تنظیم دستگاه باید در خدمت همین هدف باشد. |
مراحل اصلی تولید کامپاند پلیمری
یک خط معمول کامپاندینگ را میتوان در شش مرحله اصلی خلاصه کرد:
مسیر کلی تولید: انتخاب مواد اولیه → آمادهسازی → توزین و دوزینگ → تغذیه به اکسترودر → ذوب و اختلاط → هواگیری و خروج مذاب → گرانولسازی → کنترل کیفیت و بستهبندی.
- انتخاب و آمادهسازی مواد اولیه بر پایه فرمول و ویژگیهای محصول نهایی.
- توزین و دوزینگ دقیق مواد با فیدر مناسب.
- ورود مواد به اکسترودر و انتقال آنها در امتداد پیچ.
- ذوب، اختلاط و یکنواختسازی پلیمر و اجزای دیگر.
- خروج مذاب از قالب و تبدیل آن به رشته، فیلم، ورق یا شکل مورد نظر برای برش.
- خنکسازی، گرانولسازی، کنترل کیفیت، بستهبندی و نگهداری محصول نهایی.
1. انتخاب و آمادهسازی مواد اولیه
نخستین تصمیم در تولید کامپاند، انتخاب مواد مناسب برای فرمول است. پلیمر پایه، پرکننده، تقویتکننده و افزودنیها باید هم از نظر خواص نهایی و هم از نظر سازگاری با شرایط دستگاه انتخاب شوند.

تصویر ۲. نمونهای از گرانولهای پلیمری با رنگ و ترکیب متفاوت
گروه ماده | نمونهها | نقش در کامپاند |
پلیمر پایه | PP، PE، ABS، PA، PC، PVC و … | ماتریس اصلی و بخش عمده وزن کامپاند |
پرکننده | کربنات کلسیم، تالک، میکا، سیلیکا و … | کاهش هزینه یا تغییر سفتی، چگالی و خواص مکانیکی |
تقویتکننده | الیاف شیشه، الیاف کربن و … | افزایش استحکام و سفتی |
افزودنیها | آنتیاکسیدانت، پایدارکننده UV، روانکننده و … | بهبود پایداری، ظاهر یا رفتار حین تولید |
رنگدانه و مستربچ | مستربچ رنگی، رنگدانهها و … | ایجاد رنگ و ظاهر مورد نظر |
نمونهای از گرانولهای پلیمری با ترکیب و رنگهای مختلف
آمادهسازی مواد میتواند شامل خشککردن، الک، آسیاب، جدا کردن کلوخهها یا نگهداری در شرایط مناسب باشد. این موضوع برای موادی که به رطوبت حساس هستند اهمیت بیشتری دارد؛ زیرا رطوبت میتواند باعث ناپایداری محصول، ایجاد حباب، افت خواص یا مشکل در گرانولسازی شود.
2. توزین و دوزینگ مواد
بعد از مشخص شدن فرمول، باید هر جزء با مقدار درست وارد خط شود. دوزینگ ممکن است به شکل حجمی یا وزنی انجام شود؛ با این حال در فرمولهای دقیق، کنترل وزن و ثابت نگه داشتن نرخ خوراک اهمیت زیادی دارد.
- فیدر حجمی برای برخی مواد با دانسیته و شکل ذره نسبتاً ثابت مناسب است.
- فیدر وزنی تغییرات دبی را پایش میکند و برای فرمولهای حساس گزینه دقیقتری است.
- برای پودرهای سبک، چسبنده یا دارای جریان سخت، نوع فیدر و طراحی قیف نقش مهمی دارد.
- پایداری خوراک ورودی به اندازه خود فرمول مهم است؛ نوسان خوراک میتواند خروجی خط را ناپایدار کند.
3. تغذیه مواد به اکسترودر
مواد پس از دوزینگ از مسیرهای مشخص وارد اکسترودر میشوند. همه مواد الزاماً از ابتدای پیچ وارد نمیشوند. بعضی افزودنیها یا الیاف بهتر است در بخشهای پاییندستتر وارد شوند تا شدت برش و زمان تماس حرارتی کنترل شود. محل ورود مواد باید بر پایه رفتار ماده، فرمول و طراحی پیچ تعیین شود.
در خطوط کامپاندینگ، اکسترودر دوپیچ همجهت یکی از تجهیزات اصلی است و عملیاتهایی مانند تغذیه، ذوب، اختلاط، هواگیری و ایجاد فشار را در یک مسیر پیوسته انجام میدهد. این مراحل و اثر متقابلشان در آموزشهای تخصصی اکستروژن دوپیچ نیز بهعنوان هسته طراحی فرایند معرفی میشوند.
4. ذوب و اختلاط در اکسترودر
وقتی مواد وارد اکسترودر میشوند، باید به شکلی کنترلشده ذوب و با یکدیگر مخلوط شوند. در این بخش، گرمای ناشی از گرمکنها و گرمای ایجادشده در اثر کار مکانیکی پیچ با هم نقش دارند. طراحی المانهای انتقالدهنده و اختلاط، مقدار پرشدگی، سرعت پیچ و زمان ماند روی کیفیت اختلاط اثر میگذارند. منابع آموزشی دانشگاه آکرون نیز برای طراحی فرایند، مفاهیمی مانند درجه پرشدگی، نرخ برش، زمان ماند، انتقال حرارت و اختلاط توزیعی و پراکنشی را برجسته میکنند.
اختلاط توزیعی و اختلاط پراکنشی
اختلاط توزیعی یعنی اجزای مختلف در کل حجم مذاب به شکل یکنواخت پخش شوند. اختلاط پراکنشی بیشتر روی شکستن تجمعها و پخش کردن ذرات درشت در ماتریس تمرکز دارد. بسته به فرمول، ممکن است یکی از این دو هدف یا هر دو هدف مهم باشند.
مفهوم | هدف | مثال ساده |
توزیعی | پخش یکنواخت اجزا در حجم مذاب | پخش یکنواخت یک افزودنی در پلیمر |
پراکنشی | شکستن تجمعها و ریزتر کردن کلوخههای ذرات | پخش بهتر یک پرکننده معدنی در مذاب |
5. هواگیری و خروج مذاب
در برخی فرمولها، ورود رطوبت یا وجود مواد فرار باعث میشود خروج گاز پیش از رسیدن مذاب به قالب ضروری باشد. برای این کار از ناحیه هواگیری و در بسیاری از خطوط از خلأ استفاده میشود. وضعیت هواگیری باید طوری تنظیم شود که هم گاز و رطوبت خارج شوند و هم از بیرون کشیده شدن مذاب جلوگیری شود.
بعد از اختلاط و هواگیری، مذاب باید با فشار و دبی پایدار به قالب برسد. نوسان فشار میتواند روی شکل خروجی و در نهایت کیفیت گرانول اثر بگذارد.
6. خروج مذاب از قالب
نوع قالب بر شکل خروجی اثر مستقیم دارد. در تولید گرانول رشتهای، مذاب به صورت چند رشته از سوراخهای قالب بیرون میآید و بعد از خنک شدن برای برش آماده میشود. در روشهای دیگر، سیستم برش میتواند نزدیک قالب باشد و ذرات را در همان محدوده تشکیل دهد. انتخاب روش بر اساس نوع کامپاند، ظرفیت خط، شکل دلخواه گرانول و نیازهای بعدی انجام میشود.
7. گرانولسازی و خنکسازی
گرانولسازی مرحلهای است که ماده خروجی از خط را به ذرات کوچک و قابل حمل تبدیل میکند. دو روش شناختهشده در خطوط کامپاندینگ، گرانولسازی رشتهای و گرانولسازی زیر آب هستند. هر روش تجهیزات و شرایط کاری خاص خود را دارد.
روش | نحوه کار | نکته مهم |
گرانولسازی رشتهای | رشتههای مذاب پس از خروج خنک و سپس بریده میشوند. | کنترل خنکسازی و یکنواختی برش مهم است. |
گرانولسازی زیر آب | مواد نزدیک قالب و در حضور آب به ذرات تبدیل میشوند. | کنترل دما، آب و یکنواختی برش اهمیت زیادی دارد. |
بخش خنکسازی و گرانولسازی در یک خط کامپاندینگ
بعد از برش، رطوبت سطحی گرانول باید تا حد مناسب گرفته شود. سپس گرانولها برای بستهبندی یا نگهداری آماده میشوند.
تجهیزات اصلی خط تولید کامپاند
تصویر ۳. نمونهای از تجهیزات یک خط تولید کامپاند
تجهیز | کار اصلی |
سیستم خوراکدهی و فیدرها | انتقال و کنترل دبی مواد اولیه |
اکسترودر دوپیچ | ذوب، انتقال و اختلاط مواد |
سیستم هواگیری | خارج کردن رطوبت و مواد فرار |
قالب | ایجاد شکل خروجی مذاب |
سیستم خنکسازی | کاهش دمای خروجی پیش از برش یا انتقال |
گرانولساز | تبدیل رشته یا مذاب به گرانول |
خشککن گرانول | کاهش رطوبت سطحی گرانول |
سیستم انتقال | انتقال گرانول به مخزن یا کیسه |
دستگاههای آزمون | بررسی MFR/MFI، چگالی، رنگ و خواص مکانیکی |
پارامترهای مهم در تولید کامپاند
هیچ عدد ثابت و مشترکی برای همه فرمولها وجود ندارد. دما، سرعت پیچ، نرخ خوراک و فشار باید بر اساس ماده و هدف تولید تنظیم شوند. با این حال، شناخت اثر هر پارامتر برای عیبیابی بسیار مهم است.
پارامتر | اثر اصلی | نشانه تغییر نامناسب |
دما | اثر بر ذوب، ویسکوزیته و پایداری ماده | تخریب، ذوب ناقص یا تغییر رنگ |
سرعت پیچ (RPM) | اثر بر اختلاط، زمان ماند و ظرفیت | گشتاور بالا، تخریب یا اختلاط ناکافی |
نرخ خوراک | اثر بر ظرفیت، پرشدگی و پایداری خروجی | نوسان دبی و فشار |
زمان ماند | اثر بر تکمیل ذوب و میزان تماس حرارتی | تخریب یا اختلاط ناکافی |
گشتاور | نشاندهنده بار وارد بر اکسترودر | افزایش غیرعادی بار یا ناپایداری |
فشار خروجی | اثر بر یکنواختی جریان و شکل خروجی | نوسان خروجی یا مشکل قالب |
خلأ | اثر بر خروج رطوبت و مواد فرار | باقی ماندن گاز یا کشیده شدن مذاب |
نمونهای از پارامترهای مهم برای پایش خط کامپاندینگ
کنترل کیفیت کامپاند تولیدشده
کنترل کیفیت بهتر است فقط به پایان خط محدود نشود. از زمان ورود مواد اولیه تا بستهبندی گرانول، هر بخش میتواند روی محصول اثر بگذارد. برای هر گرید باید معیار پذیرش مشخص شود و نتیجه آزمونها با نمونه مرجع یا حدود تعیینشده مقایسه شود.
تصویر ۴. نمونهای از تجهیزات آزمون و کنترل کیفیت مواد پلیمری
آزمون یا کنترل | چه چیزی را نشان میدهد؟ |
شاخص جریان مذاب (MFR/MFI) | رفتار جریان ماده و تغییرات ناشی از فرمول یا تولید |
چگالی | یکنواختی ترکیب و میزان برخی پرکنندهها |
رنگ و ظاهر | وجود تغییر رنگ، سوختگی یا ناخالصی |
کششی و خمشی | بخشی از عملکرد مکانیکی ماده |
ضربه | رفتار ماده در برابر بار ناگهانی |
DSC / آزمون حرارتی | رفتار ذوب و تغییرات حرارتی ماده |
بررسی رطوبت | کنترل رطوبت باقیمانده در ماده |
مشکلات رایج در تولید کامپاند و راهحلها
مشکل | علتهای محتمل | اقدام پیشنهادی |
نوسان خروجی | فیدینگ ناپایدار، تغییر خوراک یا پرشدگی نامناسب | بررسی فیدر، نرخ خوراک، رطوبت و شرایط پیچ |
تغییر رنگ یا سوختگی | دمای بالا، زمان ماند زیاد یا ماندگاری ماده در نواحی مرده | کاهش شرایط حرارتی، بررسی طراحی پیچ و پاکسازی |
پراکنش ضعیف فیلر | اختلاط ناکافی، انتخاب نامناسب المانهای پیچ | بازنگری شدت اختلاط، محل خوراکدهی و فرمول |
حباب در گرانول | رطوبت یا مواد فرار، هواگیری ناکافی | خشککردن ماده و بررسی سیستم خلأ |
گرانولهای نامنظم | مشکل در برش، خنکسازی یا فشار خروجی | بررسی قالب، سرعت برش و دمای خنکسازی |
گشتاور بالا | ویسکوزیته بالا، نرخ خوراک زیاد یا اختلاط سنگین | کاهش بار خوراک یا اصلاح شرایط فرآیند |
در عیبیابی، بهتر است یک پارامتر را تغییر دهید و نتیجه را ثبت کنید. تغییر همزمان چند عامل باعث میشود تشخیص علت اصلی سختتر شود.
بستهبندی و نگهداری گرانول
گرانول تولیدشده باید پس از رسیدن به شرایط مناسب در بستهبندی تمیز و متناسب با ماده نگهداری شود. رطوبت، گردوغبار، آلودگی و ترکیب شدن گریدهای مختلف میتوانند کیفیت محصول را پایین بیاورند. برای مواد حساس به رطوبت، شرایط انبار و نوع بستهبندی اهمیت بیشتری دارد.
- محصول هر گرید را جدا نگهداری کنید و برچسب روشن داشته باشد.
- از تماس گرانول با رطوبت و آلودگی جلوگیری کنید.
- در زمان بستهبندی، یکنواختی اندازه گرانول و وجود ذرات بزرگ یا سوخته را کنترل کنید.
- نمونه شاهد از هر تولید برای مقایسههای بعدی نگهداری شود.
برای کاهش ضایعات در خط تولید چه کارهایی مهم است؟
- فرمول مواد را قبل از تولید آزمایشی کامل کنید و درصدها را دوباره کنترل کنید.
- خوراکدهی را پایدار نگه دارید؛ نوسان فیدر یکی از منابع مهم نوسان خط است.
- برای هر گرید یک دستور کار مشخص برای دما، سرعت پیچ و نرخ خوراک داشته باشید.
- تعویض گرید را با روش مشخص انجام دهید تا مقدار ماده باقیمانده در خط کم شود.
- نتایج آزمونهای هر تولید را ثبت کنید تا ارتباط میان تنظیمات و کیفیت روشن شود.
- نگهداری پیشگیرانه دستگاه را جدی بگیرید؛ خرابی فیدر، پیچ، گیربکس یا سیستم خلأ میتواند کیفیت را ناپایدار کند.
نکته مهم درباره یادگیری تولید کامپاند
یادگیری تولید کامپاند پلیمری وقتی ارزش بیشتری پیدا میکند که ارتباط میان سه بخش را در کنار هم ببینید: فرمول مواد، رفتار پلیمر و عملکرد دستگاه. به همین دلیل آموزش فقط از روی تعریفها و جدولها کافی نیست؛ دیدن روند واقعی تولید، خواندن شرایط دستگاه، بررسی نمونه خروجی و تمرین عیبیابی به درک عمیقتر کمک میکند. دورههای تخصصی اکستروژن و کامپاندینگ نیز معمولاً همین ترکیب از تجهیزات، طراحی پیچ، پارامترهای فرایند و حل مشکل را پوشش میدهند.
جمعبندی
تولید کامپاند پلیمری یک زنجیره پیوسته از انتخاب مواد تا تولید و کنترل گرانول است. اگر مواد اولیه درست انتخاب شوند اما دوزینگ ناپایدار باشد، یا فرمول مناسب باشد اما شرایط اکسترودر درست تنظیم نشود، نتیجه نهایی میتواند از مشخصات مورد انتظار فاصله بگیرد. بنابراین رسیدن به محصول یکنواخت نیازمند هماهنگی فرمول، خوراکدهی، طراحی پیچ، شرایط حرارتی، اختلاط، هواگیری، گرانولسازی و کنترل کیفیت است.
برای یک مجموعه تولیدی، بهترین نقطه شروع، ثبت دقیق فرمول و شرایط یک تولید موفق و سپس ساختن دستور کار قابل تکرار برای همان گرید است. این کار هم کیفیت را بالا میبرد و هم عیبیابی تولیدهای بعدی را سادهتر میکند.
پرسشهای رایج
تولید کامپاند پلیمری چه مراحلی دارد؟
از انتخاب و آمادهسازی مواد اولیه، توزین و دوزینگ، تغذیه به اکسترودر، ذوب و اختلاط، هواگیری و خروج مذاب تا گرانولسازی، کنترل کیفیت و بستهبندی.
آیا برای تولید همه کامپاندها اکسترودر دوپیچ لازم است؟
خیر. انتخاب دستگاه به نوع ماده، فرمول، ظرفیت و هدف تولید بستگی دارد؛ با این حال اکسترودر دوپیچ در بسیاری از کاربردهای کامپاندینگ به دلیل توانایی بالا در اختلاط و انعطاف در تغذیه مواد بسیار پرکاربرد است.
مهمترین عامل در کیفیت کامپاند چیست؟
یک عامل واحد وجود ندارد. کیفیت نتیجه هماهنگی فرمولاسیون، کیفیت مواد اولیه، دوزینگ، طراحی پیچ و شرایط فرآیند است.
چرا گرانول کامپاند حباب میزند؟
رطوبت، مواد فرار یا هواگیری ناکافی از علتهای رایج هستند. وضعیت خشککردن ماده و سیستم خلأ باید بررسی شود.
چرا رنگ کامپاند هنگام تولید تغییر میکند؟
دمای بالا، زمان ماند زیاد، ماندن ماده در نواحی مرده یا انتخاب نامناسب شرایط حرارتی میتوانند باعث تغییر رنگ یا سوختگی شوند.
چگونه ضایعات تولید کامپاند را کم کنیم؟
با پایدار کردن خوراکدهی، ثبت شرایط تولید موفق، کنترل رطوبت، نگهداری مناسب دستگاه، تغییر گرید با روش مشخص و آزمون منظم محصول میتوان مقدار ضایعات را کم کرد.
مطالب زیر را حتما مطالعه کنید
آموزش فرمولاسیون کامپاند
آموزش کامپاندینگ پلیمر

اجزای کامل اکسترودر – بررسی اجزا و نقش هر بخش در فرایند اکستروژن

عیبیابی اکسترودر: راهنمای گام به گام حل مشکلات در خطوط تولید پلیمر

انواع اکسترودر در صنعت پلیمر


دیدگاهتان را بنویسید